





 您所在的位置:
拓维模型带您了解手板表面处理如何避免装配偏差
手板喷漆后装不上、卡扣变紧、螺丝孔进不去,问题一定出在CNC加工精度吗?不一定。喷涂形成的涂层、打磨带来的去料、设计本身过小的装配间隙,以及不同工序采用的尺寸基准,都可能导致“加工合格,处理后装配失败”。预防这一问题,核心是把加工尺寸、表面处理和最终装配放在同一套技术要求中管理,而不是等外观完成后再调整结构。
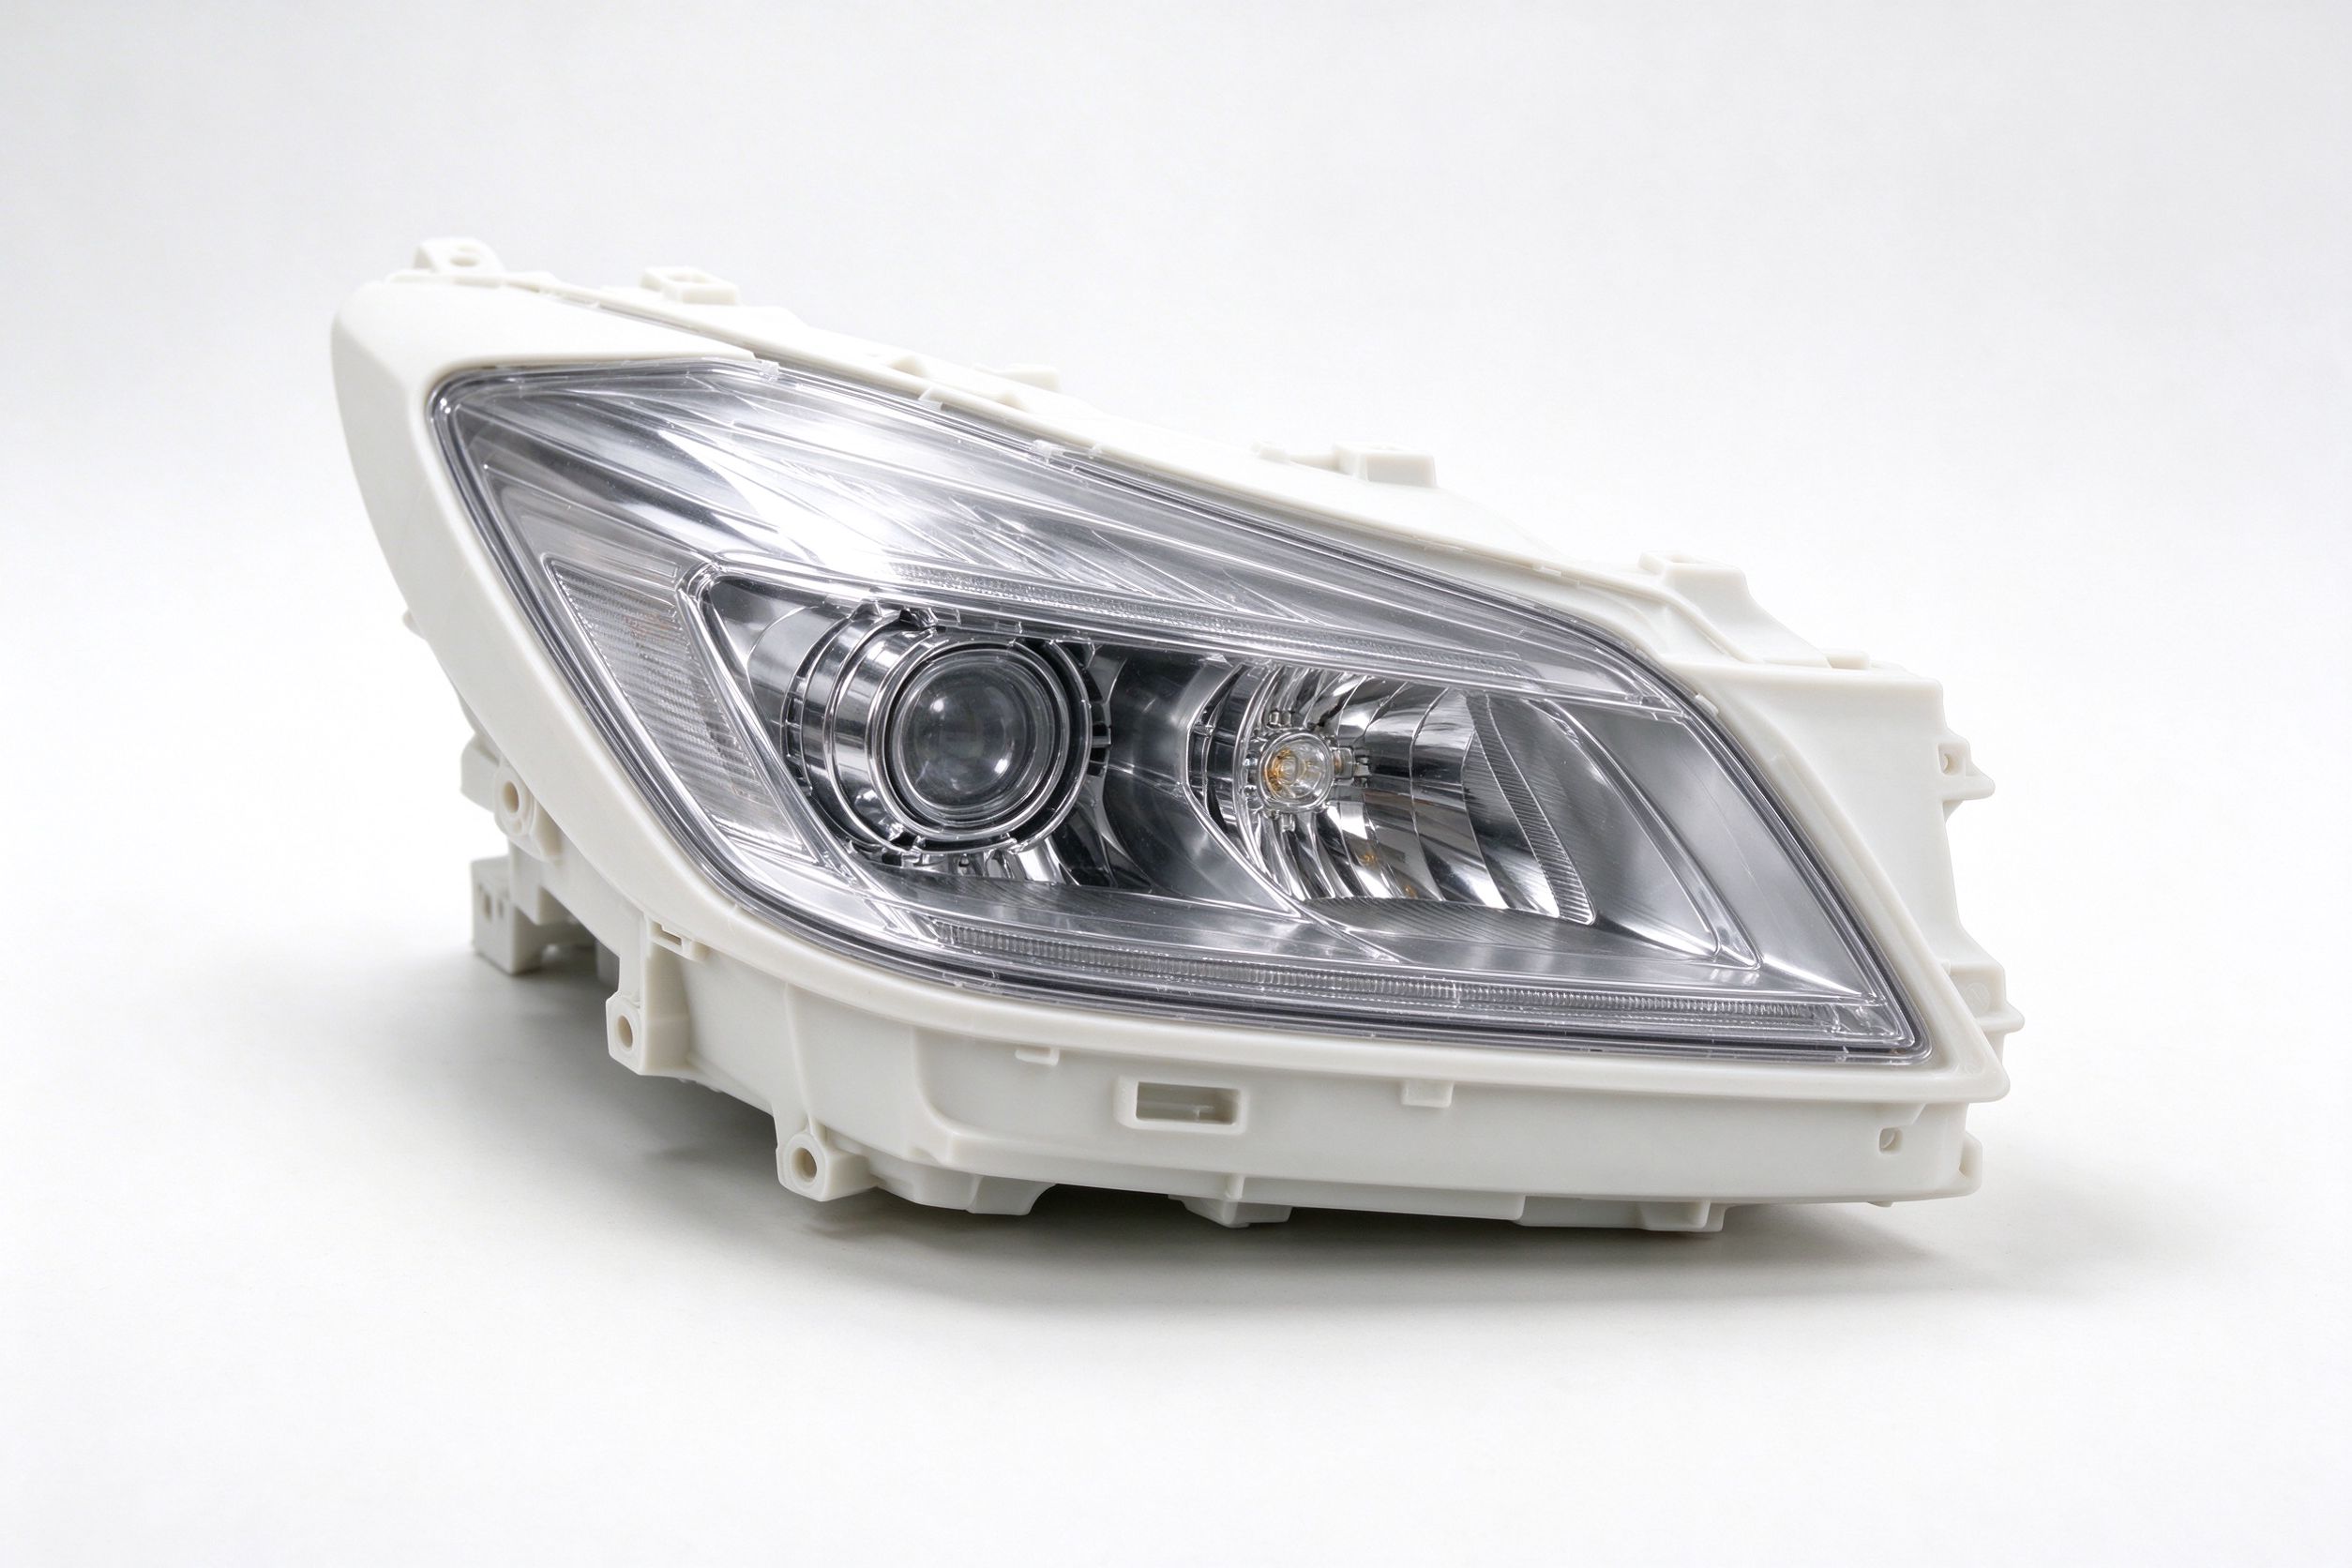
一、先判断偏差从哪里产生,而不是直接扩孔返工
产品研发中,常见三种表面处理后异常:其一,两个零件喷漆前能配合,喷漆后变紧;其二,零件尺寸检查没有明显问题,但装配时出现单侧干涉或接缝不均;其三,卡扣能够扣合,却出现松动、白化或边缘损伤。三者的排查方向并不相同。
第一种情况应检查涂层是否进入定位孔、卡槽和接合面;第二种情况需要同时复核装配基准、位置公差、零件是否变形及装配顺序;第三种情况则要检查卡扣根部、薄壁与边缘是否被过度打磨,以及样件材料能否代表预期测试条件。如果在没有测量与定位的前提下直接扩孔,可能暂时让零件装上,却掩盖了尺寸链或工艺控制的问题。
判断原则:先确认异常发生于哪个工序,再决定调整设计、加工方式还是后处理方案。 对多轮迭代项目,还应记录喷涂前后的状态和对应图纸版本。
二、外观面、配合面、功能面,不能用同一个标准处理
对表面处理要求最有效的分类,不是“正面”和“背面”,而是按零件用途区分:
| 表面类型 | 需要重点保证什么 | 典型控制方法 |
| 外观面 | 颜色、光泽、纹理、划痕、涂装均匀性 | 明确重点外观区、颜色样板与缺陷标准 |
| 配合面 | 定位、孔轴配合、卡扣、接缝、安装贴合 | 标注关键公差、遮蔽范围和后处理复测项目 |
| 功能面 | 密封、导电接触、散热接触、特定摩擦状态 | 明确功能要求、保护方式和验证方法 |
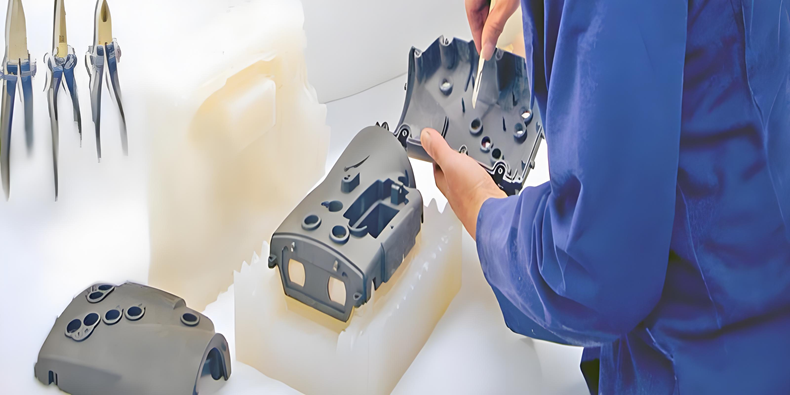
假设一套智能设备塑胶外壳需要喷漆,外壳正面通常更重视涂装效果,而螺丝柱、定位孔和卡扣更重视装配表现;若存在接地或密封区域,还可能需要单独控制表面状态。这里没有“所有孔位必须遮蔽”的统一答案:是否允许涂层进入,应结合尺寸、公差、材料和功能用途确定。
建议在二维图纸、装配图或技术附件上标明各类表面,而不是只写“整件喷漆,效果良好”。对于精密配合区,还应说明要求是在喷涂前满足,还是在最终状态下满足。
三、五个控制点,把风险提前消化在加工前
控制点1:把关键配合尺寸和基准标清楚
与装配直接相关的孔径、定位柱、卡槽、轴孔、螺纹及安装面的尺寸,应有对应公差与检测基准。“能够装配”“高精度”无法替代图纸要求。若多零件之间存在严格位置关系,还应检查尺寸链,而不只是每个零件单独的长宽高。
控制点2:提前决定哪些位置需要遮蔽
螺纹、精密轴孔、定位面、密封面等区域是否遮蔽,应在工艺评审时确定。还要考虑遮蔽边界是否经过重点外观面,避免为了保护功能面却留下显眼的涂装分界。供应商与研发人员应确认保护范围和验收方式,不能由现场操作人员临时猜测。
控制点3:安排合适的打磨、喷涂和精加工顺序
打磨可能改变圆角、边缘与薄壁,喷涂可能改变局部配合空间。某些区域适合遮蔽,某些区域可能需要控制涂层或安排后续精加工,具体路线取决于材料、结构与外观要求。关键不是套用固定工序,而是事先确定哪些特征必须保护,以及每个工序完成后检验什么。
控制点4:复测可能受到后处理影响的尺寸
不是所有尺寸都需要二次全检。可按照风险优先检查孔径、定位柱、卡扣、接合面和其他关键配合特征。测量方式与公差要匹配:普通尺寸可采用适当量具,孔位和复杂位置关系则可能需要量规、检具或三坐标等方案。若需检测报告,应在报价时明确项目、测量基准与交付格式。
控制点5:完成最终状态的整套试装
单件尺寸合格,不等于整套组件就能顺利装配。建议对盖板、壳体、支架、扣件及接口按约定条件进行试装,关注接缝、螺丝旋入、卡扣到位和活动部件干涉。若出现问题,记录发生位置、图纸要求、实测值和照片,再判断需要变更哪一环节。
四、不同手板工艺,后处理的风险重点不同
| 制作方式 | 需要特别评估的后处理问题 |
| CNC塑胶或金属手板 | 加工基准、局部打磨余量、涂层对配合尺寸的影响 |
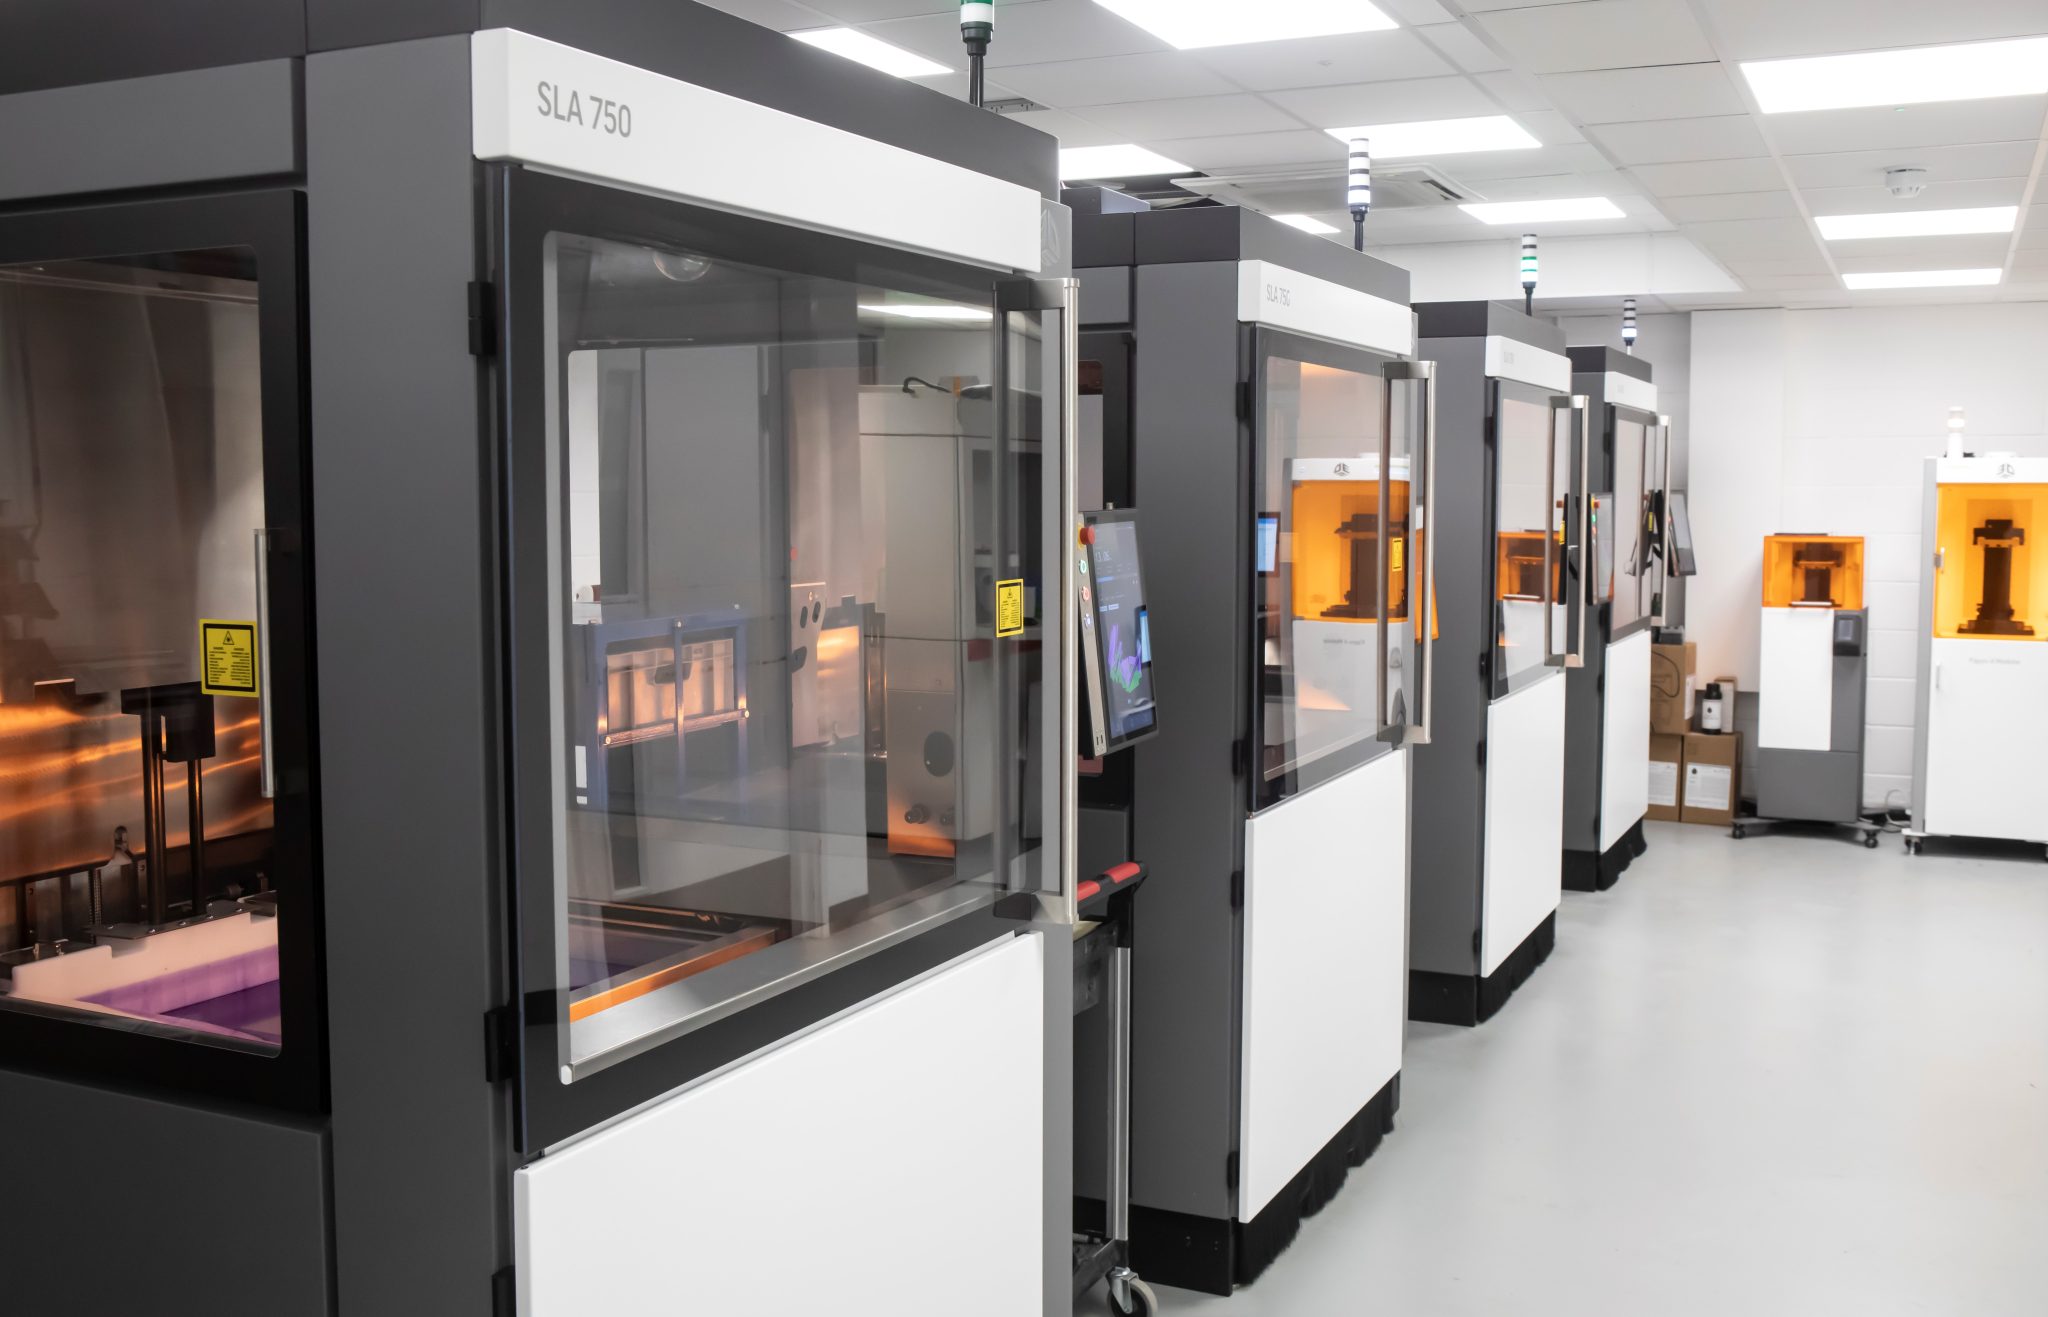
| SLA等树脂3D打印 | 支撑痕迹、后固化、表面修整和材料特性 |
| SLS等粉末烧结3D打印 | 表面纹理、清粉、染色或其他处理与装配的关系 |
| 硅胶复模样件 | 原型质量、分型线、浇注材料及尺寸一致性 |
| 快速模具试制件 | 成型收缩、脱模痕迹、真实材料和外观验收 |
尤其要注意,外观相似并不代表材料性能相同。用于外观展示的样件,未必适合直接验证最终注塑产品的卡扣疲劳或长期受力表现。研发团队应先定义本轮样件能验证什么,再决定表面处理和测量的投入重点。
五、采购与研发可以直接使用的验收清单
· 加工前: 核对图纸版本、材料、装配图和关键公差;标明重点外观面、配合面及功能面。
· 工艺确认: 明确打磨与涂装方式、遮蔽范围、工序顺序和双方责任。
· 后处理后: 检查颜色、光泽、表面缺陷及受影响的关键尺寸。
· 装配验证: 检查接缝、孔位、卡扣、螺丝和接口;保留问题照片与实测值。
· 异常处置: 区分制造偏差、涂层影响、设计间隙或装配方法问题,按确认的版本返工或调整。
如果供应商只承诺“表面处理没有问题”,却无法说明配合面如何保护、关键尺寸如何复测、是否支持必要的试装,那么采购方还缺少判断其方案的依据。
六、拓维模型如何配合这类手板项目?
深圳市拓维模型技术有限公司成立于2002年,截至2026年拥有24年行业积累。企业业务覆盖CNC加工、3D打印、硅胶复模、快速模具、小批量制作和表面处理;现有130余台三轴、四轴及五轴CNC设备,生产场地超过10000平方米。对于既有外观要求又需要装配验证的手板,客户可在询价时同步提交材料、装配关系、关键公差、颜色样板及后处理要求,以便结合项目评估制造与检验方案。具体服务内容和交付条件以实际技术评审为准。
常见问题 FAQ
手板喷漆后装不上,是否只能重新加工? 不一定。应先定位涂层、打磨、设计间隙或尺寸链问题,再由双方判断局部修整、工艺调整或重新制作是否合适。
所有螺纹孔和定位孔都必须遮蔽吗? 不能一概而论。关键取决于孔的用途、最终状态公差以及涂层是否会影响装配或功能。
表面处理后是否需要重新检测所有尺寸? 通常更建议根据风险复测受影响的关键尺寸,具体范围取决于图纸、用途及约定的验收标准。
结语
避免手板表面处理后的装配偏差,并不是给喷涂环节增加一道检查那么简单,而是从设计输入、工艺规划、关键尺寸保护到最终试装建立闭环。对正在选择手板加工厂家的研发团队和采购人员来说,能否把这些要求说清楚、做具体,比单纯比较外观照片更有价值。
联系方式