


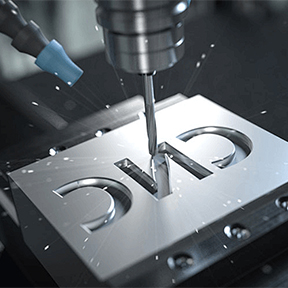
CNC深孔与深腔怎么报价?先核对深度和刀具空间
CNC深孔与深腔加工报价,需要同时评估开口尺寸、有效深度、内部形状、刀具空间和验收要求。图上写出一个“深度”,并不足以判断完整加工范围;入口、孔底、腔角及周边结构,也会影响工艺和检验安排。
研发和采购准备资料时,可以把深孔与深腔分开描述:前者重点说明孔径、孔形和有效长度,后者重点说明入口、腔底、内角及局部狭窄区域。两类结构都应补充关键基准和后处理状态。
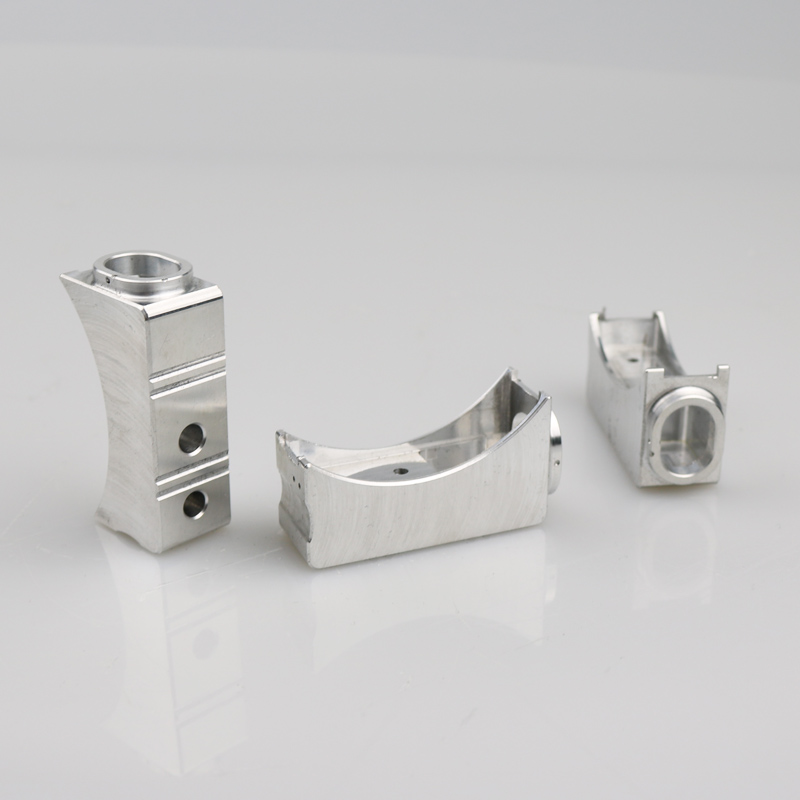
一、把有效深度和终点位置写清楚
深孔要说明到哪里为止
区分通孔与盲孔,并注明深度从哪个面开始、到哪个位置结束。盲孔的总深度、有效直孔段、孔底形状和实际插入需求,不能用含义不明的同一个尺寸替代。
带螺纹、沉孔或台阶时,应分别说明有效螺纹长度、台阶位置和配合用途。螺钉需要进入多深,与底孔加工到哪里,并不天然相同;这些关系应通过完整图纸交接。
深腔要说明内部各处的形状
腔口宽度相同,底部有台阶、局部窄槽、凸台或不规则转角时,加工条件仍可能不同。建议提供剖面或局部视图,把最深处与最难到达的区域标出来,避免只在外形图上标一个总体深度。
二、刀具能伸入,不等于整套刀具都能避让
评审应覆盖切削刃、刀杆、刀柄与工件周边的空间关系。某个刀尖位置在模型中可达,不代表刀杆、刀柄在加工路径上不会碰到台阶、侧壁或夹具。
刀具伸出、结构刚性、排屑和振动控制,需要结合材料及加工路线判断。将刀具加长并不能自动保留原有的加工条件;同样,设备轴数更多,也不代表任意深度和角度都可以直接完成。
询价时应提供完整零件而不是只截取深孔或深腔局部。有些碰撞和装夹约束来自相邻结构,局部图片无法反映全部空间。
三、内角、薄壁与装夹位置一起评审
深腔底部的内角和侧壁转角,应分别说明设计要求与允许调整范围。若可采用圆角、局部避空或分件结构,先确认哪些位置允许变化,不宜在报价后才发现关键部位不能修改。
深腔附近有薄壁、大面积底板或开口框架时,还应共同考虑支撑与装夹。关于切削中、松夹后不同状态的检查,可参考CNC薄壁零件变形排查,避免把不同测量状态的数据直接放在一起比较。
孔与腔的入口、出口、装夹接触区和主外观面,也要明确。存在多次装夹或换面加工时,关键基准如何保留、如何检验,应进入工程评审。
四、排屑、毛刺与清理要求进入报价范围
深处形成的切屑、交叉孔口毛刺,以及孔底或腔底的清理条件,都可能影响交付。涉及交叉孔、内部流道或封闭后难以接近的位置时,应标出需要检查和清理的区域。
不要仅用“内部无毛刺”概括所有要求。应明确可接受状态、观察或检查方法、是否需要提供记录,以及哪些区域在后续装配前完成确认。具体要求应与实际用途一致。
需要密封、装配或其他功能试验时,应另行明确对象、条件和责任。加工外观检查与功能试验是不同项目,应分别列入交付范围。
五、确定关键位置如何测量和验收
先列出影响配合的孔径、孔位、深度、腔底或相关形位要求,并指定图纸基准。对探测不易到达或容易受测量方式影响的位置,应在制造前确认适合的检验方法。
对于有表面处理的零件,约定处理前还是处理后验收。尺寸检测报告与基准说明可以帮助把图纸要求、测量项目和实测记录对应起来,避免报告虽有数字,却无法说明关键结构是否满足要求。
建议把以下信息随图纸一起发送:
- 完整3D模型与关键2D图、材料牌号、本批数量及文件版本。
- 孔径或腔口尺寸、有效深度、孔底或腔底结构及相邻特征。
- 必须保留的配合面、允许调整的圆角与避空范围。
- 后处理、内部清理、关键检验项目及配套组件试装要求。
六、深孔深腔加工常见问题
图纸上的孔深一样,报价为什么仍不同?入口、孔径、材料、孔底、相邻结构、装夹与检验范围可能不同。应先统一资料和交付条件,再比较总报价,而不是只对照深度。
只有截面截图可以先评估吗?可以用于初步沟通问题,但正式评审还需要完整结构与关键图纸。截图无法完整说明刀柄避让、装夹区域和其他加工面的关系。
准备相关项目时,可结合拓维CNC加工服务整理制造与检验条件,并发送图纸,评审深孔深腔方案。把有效深度和空间关系说清楚,便于获得范围明确的加工建议与报价。


