玩具手板之彩色ABS挖土机玩具手板模型
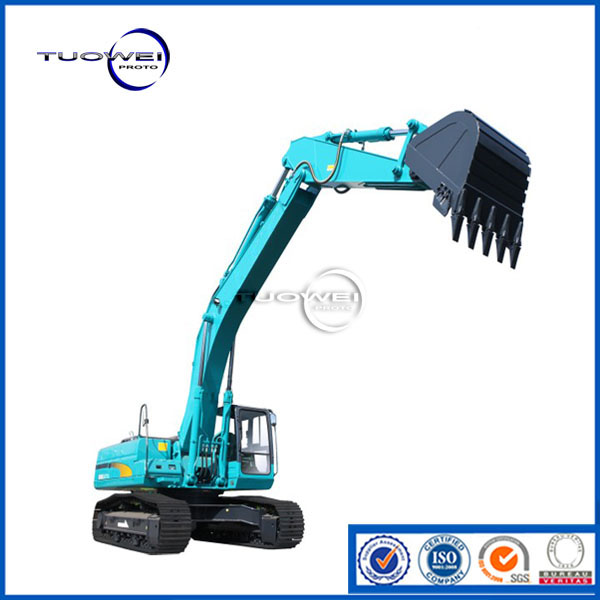
手板模型参数:
名称:模型玩具手板之彩色ABS挖土机玩具手板模型
颜色:本色彩色、黄色、(可根据客户要求供应各位颜色)
材质:ABS、POM、PMMA、黏合剂、聚苯硫醚、PC、PE、PP、PA、PVC、铝等。
尺寸:X156.87 Y112.6 Z100.46(按客户提供3D图尺寸为淮)
ABS材质在手板行业上的应用是非常广泛的,主要是这种工程塑胶的强度比较好,韧性也不错,因而用CNC数控机床加工的方式是最合适不过的,做一些家电外壳,喷油丝印之后的效果可以跟成品上的那么亮了。这些效果在很多的产品上都的到了非常好的展示,做一些样机或者做一些测试功能的产品已经得到了工业产品的行业的认可了。
这可能也是跟工程塑料的价格有关系,现在的ABS材质一般都是17-23元每公斤,如果做手板的话,都是用一大块的材料直接CNC雕刻出来即可成为一个产品,后续人工打磨抛光,结构组装,喷油上色,效果就可以很好的体现出来。
手板材料-通常用塑胶料性能
一.ABS:丙烯睛—丁二烯—苯聚合物
1.三种成份的作用
丙烯晴(A)——使制品较高硬度,提高耐磨性耐热性。
丁二烯(B)——加强柔顺性,保持材料韧性、弹性及耐冲击强度。
苯乙烯(S)——保持良好成型性(流动性着色性)及保持材料刚性(注根据组分不同派生出多种规格牌号)。
2.ABS具有良好的电镀性,是所有塑料中电镀性最好的。
3.ABS较GPPS抗冲击强度显著提高。
4.ABS原料浅黄色不透明,制品表面光洁度好。
5.ABS收缩率小,尺寸稳定。
6.不耐有机溶剂:如溶于酮、醛、酯、及氧化烃而形成乳浊流(ABS胶浆)。
7.材料共混性能:
ABS+PVC~~~提高韧性,耐燃性,抗老化。
ABS+PC~~~提高抗冲击强度,耐热性。
ABS 的成型工艺
1.成型加工前需充分干燥,使含水率< 0.1%,干燥条件温度 85℃,时间3HRS以上。
2.ABS流动性较好,易产生啤塑披锋,注射压力在70~~100MPa,不可太大。
3.料筒温度不易超过250℃
前料筒 160~~~210℃、 中料筒170~~~190℃ 、后料筒 160~~~180℃ 过高温会引起塑胶成份分解、使流动性降低。
4.模温40~~80℃,外观要求高,模温也要高。
5.注射速度取中、低速为主。注射力80~~130MPa。
6.ABS内应力检验:以制品浸入煤油中2分钟不出现裂纹为准。
二.MBS—透明ABS、聚甲基丙烯酸酯 —丁二烯—苯乙烯共聚物。
主要性质:透明、韧性好、耐酸碱、流动性好、易于成型着色、尺寸稳定。
三.SBS—K料(透明)。丁二烯与本乙烯聚合物(KR01、KR03)。
主要性质 :透明、较好弹性、方便成型。
四.PS料:聚苯乙烯(GPPS硬胶、HIPS改性聚本乙烯 GPPS—硬 HIPS——不碎。
A)在GPPS中加于适量(5~~20%)丁二烯橡胶改性、从而改善了硬胶的抗冲击性。
B)颜色:GPPS--透明度高性碎,HIPS--不透明之乳白色或略显黄色。
C)HIPS与GPPS根据需要可混合啤塑,GPPS成份越多制品表面光泽越好、流动性
越好。HIPS:GPPS=7:3或8:2可保持足够强度及表面质量。